Cytuj:
"Jak mogli robić coś z kamienia, skoro nie mieli metalowych młotków i dłut, żeby go obrabiać? - zdziwił się staruszek.
- A, chyba że laserem - odpowiedział sam sobie."
[Andrzej Pilipiuk, Weźmisz czarno kure...]
Cytatem zacząłem bo lubię.

Pilipiuk daje niezłą odskocznię, a tak w ogóle warto czytać coś innego niż wiadomości.
Będę rozpatrywać różne kwestie związane z diodami laserowymi z dalekiego skośnego kraju z dziwnie wydumaną mocą 40W i podobnymi. Kiedyś powstał podobny wątek o GRBL i jak sądzę pomógł paru osobom więc ten będzie niejako jego kontynuacją. Oczywiście nie jest to jedyna droga samuraja, podobny efekt można uzyskać na wiele sposobów. Ten jest sprawdzony i dość dokładnie przemyślany, po paru istotnych zmianach w budowie i konfiguracji.
Dyskusję - przenieśmy proszę do drugiego wątku, tak żeby tu został tylko creme de la creme dla budującychhttps://rcclub.eu/viewtopic.php?f=114&t=11940Zanim rzucicie się na budowanie takich ploterów laserowych pamiętajcie, że są tak samo uciążliwe jak inne obrabiarki CNC. Oczywiście laser nie robi tyle hałasu ale za do dymi jak Sosnowiec w maju. Mówimy o dużych ilościach spalonego materiału: papieru, drewna czy plastiku...
I nie, nie jest to przyjemny ani zdrowy wyziew
i od czasu do czasu można zrobić z tego niezły pożar, gdy nie poświęci się należytej uwagi.
Jeśli więc myślicie o tym poważnie sprawdźcie czy nie da się zrobić jakiegoś odciągu tych spalin, bo nawet cienka sklejka daje do wiwatu. A to co leci przy paleniu tzw plexi to aż strach rozpisywać...
1. W czym się da zostawić śladLaserowanie tym się różni od innych technik uszkadzania materiału CNC, że często aby uzyskać fajny efekt trzeba wykonać wiele prób. Trochę za dużo mocy czy zbyt mała prędkość i mogą pojawić się osmolenia, nadtopienia i inne brzydkie artefakty. Przy ploterach i drukarkach raczej tego problemu nie ma. Raz ustawione będą robić robotę. Z laserem nawet wilgotność powietrza potrafi zmienić efekt końcowy. Nie mówiąc o różnicy w odległości między materiałem a końcem wiązki rzędu 0,1 mm
Więc gdy chcecie coś zrobić, przygotujcie się na więcej niż jedną próbę. Dlatego najczęściej nie wypalamy wzorów z gotowych GCODE'ów z karty a na bieżąco łączymy ploter z komputerem żeby szybko modyfikować parametry, i próbować, próbować, próbować...
A zostawić ślad da się praktycznie na wszystkim. Czasem trzeba nieco pokombinować i zmienić kolor powierzchni czy użyć wielu przejazdów. W handlu zwłaszcza tym zaoceanicznym jest sporo preparatów w sprayu do zmuszania powierzchni, które w normalnych warunkach tylko odbijają wiązkę.
A oto lista (piszę o tym co próbowałem):
- na owocach - testowałem jabłka, kiwi i banany - wychodzi extra
- ciastkach - wzorek na herbatniku czy makaroniku?
- skórze - na każdej, dobrze żeby już była wcześniej ściągnięta
- tekturze, kartonie i papierze - po co używać nożyczek jak można przyciąć kartkę laserem, ale można też zostawić rysunek
- metalu - próbowałem na aluminium (na dwóch bliżej nieokreślonych typach (kawałki motoru Junak)) nie zostało nic, natomiast na płaskowniku z marketu budowlanego po potraktowaniu kolorem czarnym dało się zauważyć ślad
- szkle - to jeszcze przede mną - w internetach się udawało przy diodach 40W
- tworzywach sztucznych - przydaje się odciąg i to bardzo, tu wszelakie materiały, od pianek, podkładów pod panele, po ABSy i inne plastiki czy plexi
- gumie - jest trudno ze względu na to, co zostaje po spaleniu gumy ale da się dorobić uszczelkę z wygibasami w kształcie. Silikony i inne miękkie da się bez problemu grawerować.
- drewnie - ołówki, deski do krojenia, patyczki do kawy, panele podłogowe, co tylko dusza zapragnie. Prawdopodobnie panele podłogowe powinny być w kategorii plastików

i oczywiście kamieniu
Załącznik:
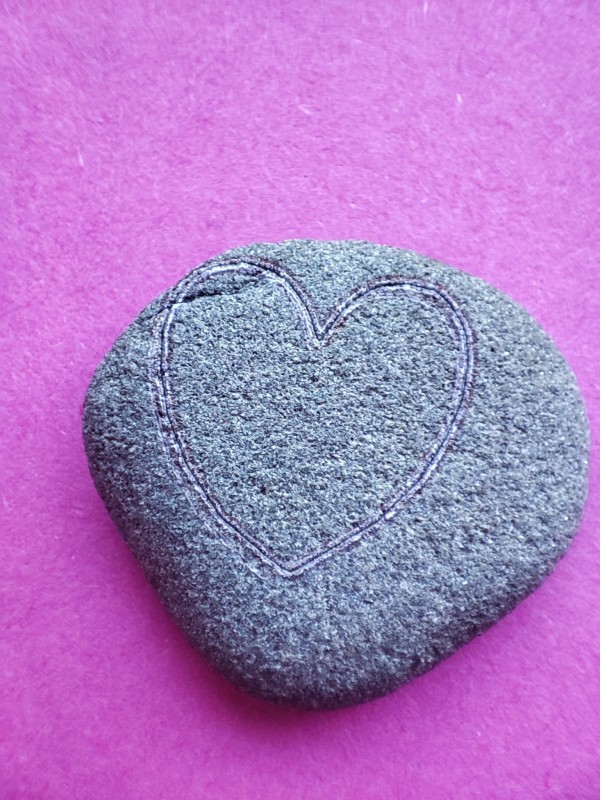 lser_kamien.jpg [ 425.79 KiB | Przeglądane 6572 razy ]
2. Typy podłączenia sterowania tychże laserków, to złącza:2 piny - (sygnał, GND)
3 piny - najbardziej popularny (+12V, GND, Sygnał)
4 piny - (sygnał, GND, +12V, +5V) lub (sygnał, GND, +12V, GND)
Sygnał to PWM/TTL z GRBL lub innego sterownika. Zasilanie to w większości 12V ale są też na 5V więc warto dokładnie sprawdzić. W paru płytkach widziałem także wyprowadzenie tylko na 24V.
W każdym przypadku koniecznie sprawdźcie gdzie jest każdy pin umiejscowiony we wtyczce bo każdy producent inaczej rozumie kolory przewodów i kolejność we wtyczce. U mnie była piękna drukowana instrukcja po angielsku ale w rzeczywistości dwa przewody były w innych miejscach i kolorach

Na szczęście większość laserków ma diodę na wejściu więc odwrócenie zasilania nie uwali ich w pół sekundy, ale sprawdźcie to lepiej trzy razy. Większość...
Aktualnie np na Ali są przejściówki pomiędzy tymi typami więc jeśli zamiast bawić się w Wielkiego Elektronika wolicie wpinać tylko gotowe wtyczki, to poniżej są rozwiązania dla Was:
https://www.aliexpress.com/item/1005005363271054.htmlhttps://www.aliexpress.com/item/1005007403507131.html3. Typy budowy modułu lasera- stałoogniskowy - według mnie łatwiejszy do ogarnięcia. Gdyż mamy tylko 2 rzeczy do ustawienia (prędkość i moc). Przy zmienno ogniskowym zstaje jeszcze ta ogniskowa i odległość czyli 4 rzeczy - i zmienia się też kąt wiązki co ma spore znaczenie - ja używam właśnie takiego
- zmiennoogniskowy - ma wykręcaną soczewkę dzięki czemu kąt wiązki jest zmienny - jeśli tylko grawerujemy lub tylko przecinamy ten typ może być bardziej wydajny ale jeśli pracujecie w trybie mieszanym - będzie trudniej.
4. NadmuchMiał być punktem dodatkowym jako bajer ale jednak wrzucam jako element nieodzowny. Ma trzy funkcje. Po pierwsze oczyszcza miejsce padania promienia z dymu, więc wiązka będzie miała pełną moc, po drugie przy przecinaniu usuwa część spalonego materiału i laser może sięgnąć głębiej a po ostatnie w połączeniu z odciągiem spalin ułatwia cyrkulację chmury spalonego materiału. Najłatwiej użyć pompki akwarystycznej bo bywają nieco cichsze niż wentylatorowe ale wszystko co dmucha da radę. Można to robić przez rurkę i tak doprowadzać do miejsca cięcia lub od boku między materiałem a głowicą.
Ja aktualnie używam takiego dmuchacza. To moduł do odkurzaczy/przedmuchiwaczy pionowych i ma MOC. I to regulowaną. I to z 12V co też jest ważne żeby nie mieć 3 różnych zasilaczy, bo ilość przewodów i tak jest spora.
Załącznik:
 lser_nadmuch.jpg [ 73.76 KiB | Przeglądane 6572 razy ]
5. Sejfty firstOkulary i osłony i wyciąg. Lasery o takiej mocy uszkadzają wzrok szybciej niż jesteście w stanie mrugnąć. No i jak ostatnio sprawdzałem nie da się kupić zamiennych oczu więc tu warto wydać nieco więcej niż 5zł na te okulary. Najprostszy test okularów to podłożenie ich pod wiązkę lasera własnego.
Jeśli puszczą wiązkę w miarę szybko, nie warto ich ubierać. Na yt jest tyzylion testów, gdzie możecie zobaczyć jak bardzo podawane przez producentów okularów parametry odbiegają od rzeczywistości i które okulary kupić do określonej długości fali i przy okazji żeby nie wydać 2 wiader PLNów. Przy czym pamiętajcie, że okulary nie muszą wtrzymać 15 minutowej ekspozycji na bezpośredni promień, oraz że przestrzeń pomiędzy oprawką okularów i Waszą twarzą też może wpuścić jakiś zagubiony promień.
Dodatkowo dla niektórych typów modułów producenci przewidzieli osłonki, które bardzo pomagają w tej kwestii, np:
https://pl.aliexpress.com/item/1005007468066447.htmlTakie osłonki można też dokupić osobno lub zrobić samemu. Fajnie gdy można je szybko zdjąć np są mocowane na magnesach lub uchylnie.
6. Pomocne akcesoria- kamera - dla mnie numer jeden w dodatkach. Oczywiście nie każdy program umie je obsługiwać ale jeśli ma tę funkcję to ustawianie materiału już w ogóle nie istnieje jako temat. Kamerka daje podgląd na całe pole robocze i na tym obrazie ustawiacie obiekt do laserowania. Trafienie w zapałkę pod dowolnym kątem jest proste jak... no jak inne bardzo proste rzeczy

Jeśli
- ruchoma wysokość modułu lasera - czyli taka Z-etka tylko ręczna a nie sterowana silnikiem. Odległość miejsca skupienia wiązki od materiału jest szalenie istotna, więc możliwość szybkiej korekcji tejże zmienia diametralnie komfort pracy.
Po paru różnych rozwiązaniach ostatecznie stanęło na:
https://www.thingiverse.com/thing:5233648- odległościomierz - często dodawane do zestawu z modułem lasera (stałoogniskowym), wzornik odległości od materiału. W moim przypadku osłona ma 18mm i podkładam sobie 2mm żeby uzyskać 20mm gdyż tyle potrzebuje odstępu. Łatwiej używać czegoś fizycznego niż za każdym razem mierzyć.
- nadmuch - opisywany już wyżej - bardzo istotny, z resztą warto wykonać test z włączonym nadmuchem i bez. Zobaczycie różnicę.
- podnośnik, podkładki pod nóżki stołu lub całej maszyny - warto mieć przygotowane takie podkładki gdy trzeba wygrawerować na czymś co normalnie nie zmieści się pod głowicą. Są oczywiście gotowce na Ali, thinhiverse, itd, itp. Można używać też np zakrętek po napojach (tak trzeba oderwać od butelki - Greta dostanie czkawki ale Ziemia może nie umrze), zatyczek/zakrętek od płynów do prania itd - są łatwo dostępne, idealnie powtarzalne i tanie (jak to śmieci)
- wyciąg - jeśli macie możliwość zamontowanie - to zmieni jakość pracy i zadowolenie domowników. Grawerowanie i cięcie laserem to spalanie materiału więc smrodki są spore. Można też wyjść na balkon no ale wtedy sąsiedzi mogą mieć wątpliwości.
- obrotnice - do grawerowania na walcowatych kształtach. Jest sporo gotowców, można też zrobić samemu. Ważne żeby silnik był dokładnie taki sam jak na osiach X czy Y. To znacznie ułatwia całą sprawę. Ilością obrotów przy przekładniach się nie przejmujcie bo programy, które umieją je obsługiwać przeliczają to ładnie. Chyba, że programu nie macie to wtedy zróbcie przełożenie dokładnie takie jak np w osi Y i wtedy bez dedykowanego programu wszystko zadziała. Po prostu w miejsce silnika Y wpinacie silnik obrotnicy.
- przewiewna podkładka na stół - do grawerowania zupełnie niepotrzebne przy cięciu absolutnie pomaga. Mówimy o strukturze np plaster miodu czy coś w rodzaju kratki do grilla, na której leży materiał. Oczywiście musi być to super proste, bez żadnych odchyłek w wysokości. W marketach budowalnych są takie metalowe półki zgrzewane z drutów. Proste, tańsze niż plaster miodu, no i jeszcze można magnes do tego przykleić - a zobaczycie, że warto mieć magnesy...
- magnesy, ciężarki, tafle szkła - czyli wszystko czym można umocować materiał bo palony mocno pracuje
- znaczniki wypalone na stole - zamiennik kamery żeby łatwiej było orientować materiał możemy wypalić sobie na stole podziałkę zwłaszcza miejsce (0,0) czyli początek skąd laser jest w stanie zacząć. Absolutnie nie polecam przykręcać plotera do jakiegoś blatu bo jago zaletą jest właśnie to, że nie ma dołu i można go podnieść żeby wypalić na czymś większym.
I filmik pokazujący część z tych wyżej opisanych, w obcym języku ale nie potrzebujecie pana słuchać bo wszystko ładnie pokazuje
7. oprogramowanieTu trochę zależy co będziecie robić. Jeśli macie gotowe pliki np samolotu czy innego pojazdu czyli całą formatkę elementów lub jakieś detale to właściwie program nie ma znaczenia. W każdym są warstwy i co za tym idzie ustawianie prędkości posuwu i mocy dla każdej warstwy plus parę dodatków. Gdy już znajdziecie ustawienie prędkość + moc dla danego materiału wystarczy wrzucać kolejne sklejki, hdf itd i cieszyć się wynikiem.
Natomiast jeśli chcecie wykorzystać ploter w jego 100% możliwości to niestety wybór programów jest mniejszy, gdyż jest jeden.
LightBurn - tak jest płatny. Każda chwila spędzona z nim pokazuje, że warto wydać tych parę bagsów. No dobra nie parę, bo ostatnio mocno podrożał ale i tak bije na głowę resztę. Nie musicie się przełączać między różnymi programami gdyż większość rzeczy da się narysować czy wyedytować bezpośrednio w nim. Obsługuje kamerę. Działa bez zająknięcia. Ma podgląd domniemanego rezultatu przed wypaleniem. I mnóstwo funkcji niezwykle pomocnych. Jeśli więc chcecie zaimponować pracom rodem z Krupówek, zrobić niebanalną kartkę na święta, wyryć coś w drewnianej łyżce i nie wyrwać reszty włosów skądkolwiek, to z nim będzie łatwiej. Ma język polski. Z resztą ma 30dni za darmo więc przed zakupem można sprawdzić. Z poza tym właśnie zaoszczędziliście lekko jakiegoś tysiaka budując sami ploter a nie kupując gotowca.
https://lightburnsoftware.com/ lasegrbl - po pierwsze za darmo posiadający wszystko co jest potrzebne żeby przeciąć czy wypalić. Nieźle obsługuje zamianę obrazków, ma podgląd, można podglądać ustawienia GRBL, obsługuje kody błędów, ma wyciągnięte przyciski dla homing, poruszania się, itd Fajna opcja to blink, która po wciśnięciu uruchamia laser na minimalną moc i dzięki temu możemy zobaczyć gdzie dokładnie jest ta kropka. Ma język polski.
https://lasergrbl.com/laserweb - troszkę podobny do poprzednika, z różnic są wersje na pozostałe systemy operacyjne a nie tylko na windows i obsługuje kamerę. Interfejs jest nieco specyficzny i trzeba mu poświęcić więcej uwagi ale prywatnie oceniam go wyżej niż lasergrbl.
https://laserweb.yurl.ch/inkscape - program do rysowania i edycji grafiki wektorowej czyli tego co lasery lubią najbardziej. Jest po polsku, jest darmowy a na yt znajdziecie barylion filmików pokazujących jak w nim rysować. Używam od wersji 1.0 i cenię, chociaż jeśli używacie LightBurn to niezbyt się przydaje
https://inkscape.org/To oczywiście nie wszystkie a te, które warte są uwagi. Co chwilę powstają klony i nowości więc warto próbować
 8. Główna płytka, sterownik czy jak tam chcecie to nazwać
Można samemu połączyć np Arduino Uno z płytką rozszerzeń cnc, czy nawet na pająku podłączyć to razem i będzie działać. Ważne żeby wgrać w wersji 1.1 (np F) bo jest tam parę istotnych zmian. Można też wziąć gotowca. Nie polecam brać płytek wszystkomających bo często nie da się ich zmusić to bycia sensownym dwuosiowym ploterem. Wiem, bo mam taką jedną, a w sieci to nawet ma swój wątek na milion podstron jak to ludzie ją zmuszają. A ona nie kce i co poradzisz.
Ja wybrałem taką płytkę:
https://www.aliexpress.com/item/33049015617.html Ma wgraną wersję 1.1F, wszystkie potrzebne złącza, włącznik który bardzo się przydaje; no i po prostu działa od kopa. A jeszcze jest niewielka.
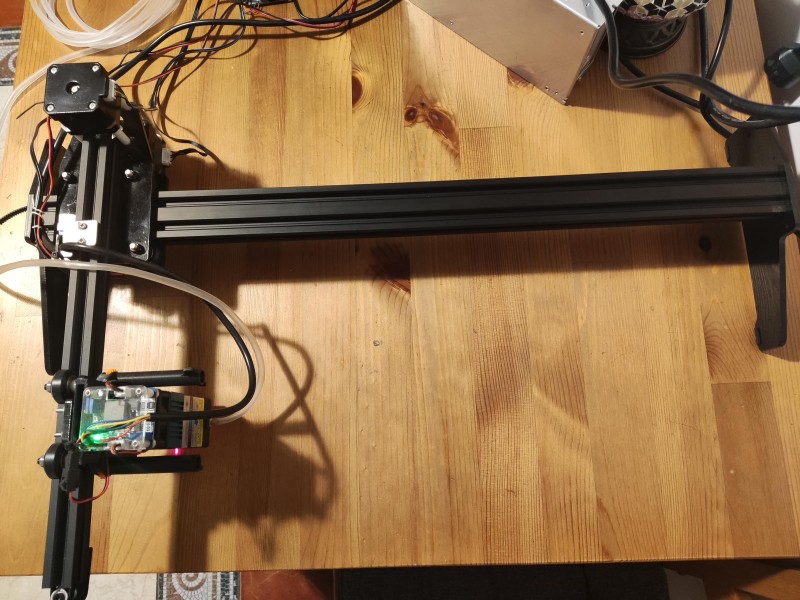
9. Fizyczność plotera. Po pierwsze nie przesadzajcie z masą. Tu nie potrzeba wielkich silników czy śrub kulowych. Im lżej tym lepiej
Załącznik:
 IMG_20231126_211615.jpg [ 1.24 MiB | Przeglądane 6572 razy ]
Załącznik:
 ploter.png [ 728.39 KiB | Przeglądane 6572 razy ]
Czyli mam boczki z plexi, główny profil 40x20 czyli oś Y i 20x20 w osi X. Tak po jednym, nie nic się nie gibie. Skonfigurowane tak jak widać na połączonym zdjęciu i zrzucie żebym nie musiał nic obracać w głowie. Tak jak widzę w programie, tak samo i w tych samych kierunkach jest na maszynie. Dzięki temu nie muszę sobie pisać gdzie jest Y czy X.
Krańcówki tylko na początku, żeby mieć automatyczny homing. W Y wchodzi mi 600mm - oczywiście nie w całym zakresie jestem w stanie na nim grawearować bo jeszcze trochę z tego zajmuje mocowanie lasera.
Do zdjęcia została ściągnięta brama z profilu 20x20, na któej jest zamocowana kamera skierowana w dół.
czyli mamy:
2x 2020 500mm (brama dla kamery - elementy pionowe)
1x 2020 600mm (brama dla kamery - element poziomy)
1x 4020 600mm oś Y
1x 2020 500mm oś X - ale mogłaby być jeszcze dłuższa
mocowanie kamery:
https://www.thingiverse.com/thing:3891092kamera 68 stopni
https://aliexpress.com/item/1005003833993617.html - w zależności od pola itd trzeba sobie to obliczyć
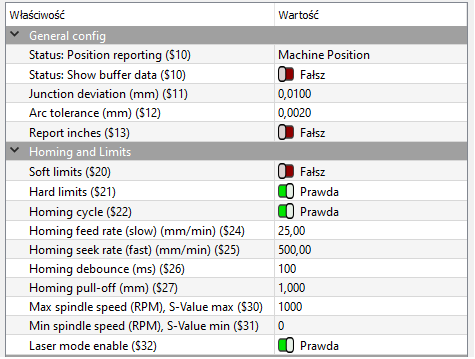
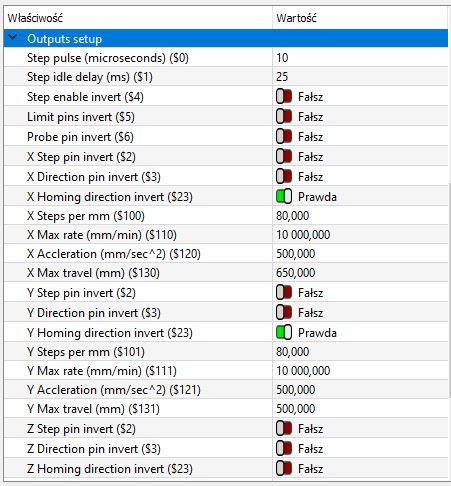
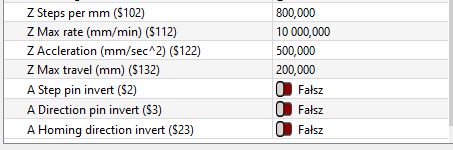
10. Ustawienia GRBLZrzut z moich ustawień, z którymi krańcówki, kierunki i homing po prostu działają.
Załącznik:
 ustawienia.png [ 16.46 KiB | Przeglądane 6572 razy ]
Załącznik:
 ustawienia_1.JPG [ 50.01 KiB | Przeglądane 6572 razy ]
Załącznik:
 ustawienia_2.JPG [ 64.4 KiB | Przeglądane 6572 razy ]
Załącznik:
 ustawienia_3.JPG [ 24.74 KiB | Przeglądane 6572 razy ]
I tyle. Nie ma co kombinować. Najprostsza konfiguracja, kompaktowa, przenośna i modyfikowalna. Jeśli będę potrzebował 1,5 metra w Y to wstawiam taki profil + pasek i jedziemy.

 Zaloguj
 Zarejestruj
 FAQ
 Szukaj